Soudeur nucléaire : la précision du geste ne suffit pas, la traçabilité compte aussi
Publié par : Dr. Elena Kozlova — Rédactrice spécialisée en emploi
Le soudeur nucléaire assemble, répare et entretient des équipements métalliques destinés aux installations nucléaires. Son travail associe maîtrise du soudage, lecture de plans et respect d’exigences strictes de qualité. Pour exercer, il faut des compétences techniques, des qualifications adaptées aux opérations réalisées et, selon l’intervention, des formations spécifiques au milieu nucléaire.
Le métier ne se résume donc pas à produire un cordon régulier : il faut aussi préparer l’intervention, vérifier sa conformité et laisser une trace exploitable du travail effectué.
Une intervention commence bien avant le premier cordon
Le soudeur nucléaire peut travailler sur des réseaux de tuyauteries, des structures métalliques, de grands ensembles chaudronnés ou des composants sous pression. Certains postes concernent des équipements très spécifiques, mais tous les soudeurs n’interviennent pas sur les mêmes pièces. Le périmètre dépend de l’employeur, du chantier et des qualifications détenues.
Testez vos connaissances sur le métier de soudeur nucléaire
Répondez aux six questions, puis validez pour découvrir votre score et les explications.
Les activités couvrent la fabrication, l’assemblage, la maintenance préventive ou corrective, ainsi que la réparation et la modification d’équipements existants. Une partie du travail peut se dérouler en atelier, avant toute installation sur site.
Lire le dossier, préparer les pièces, respecter le mode opératoire
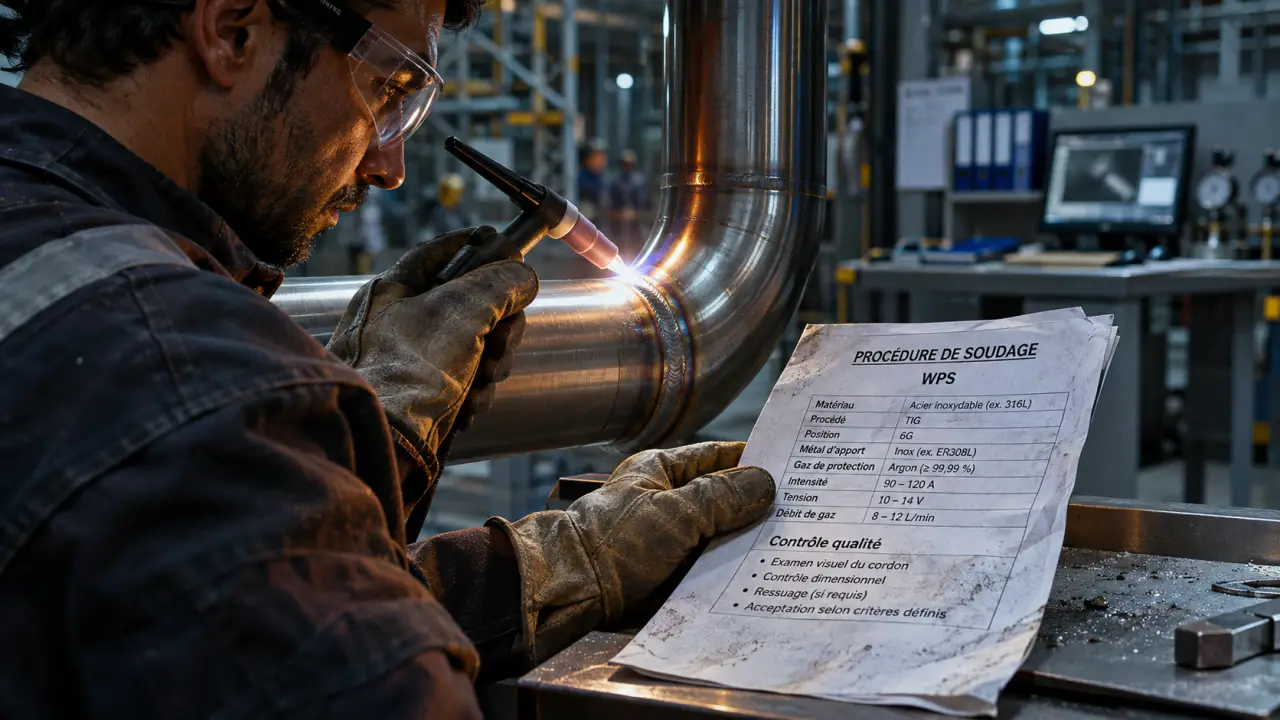
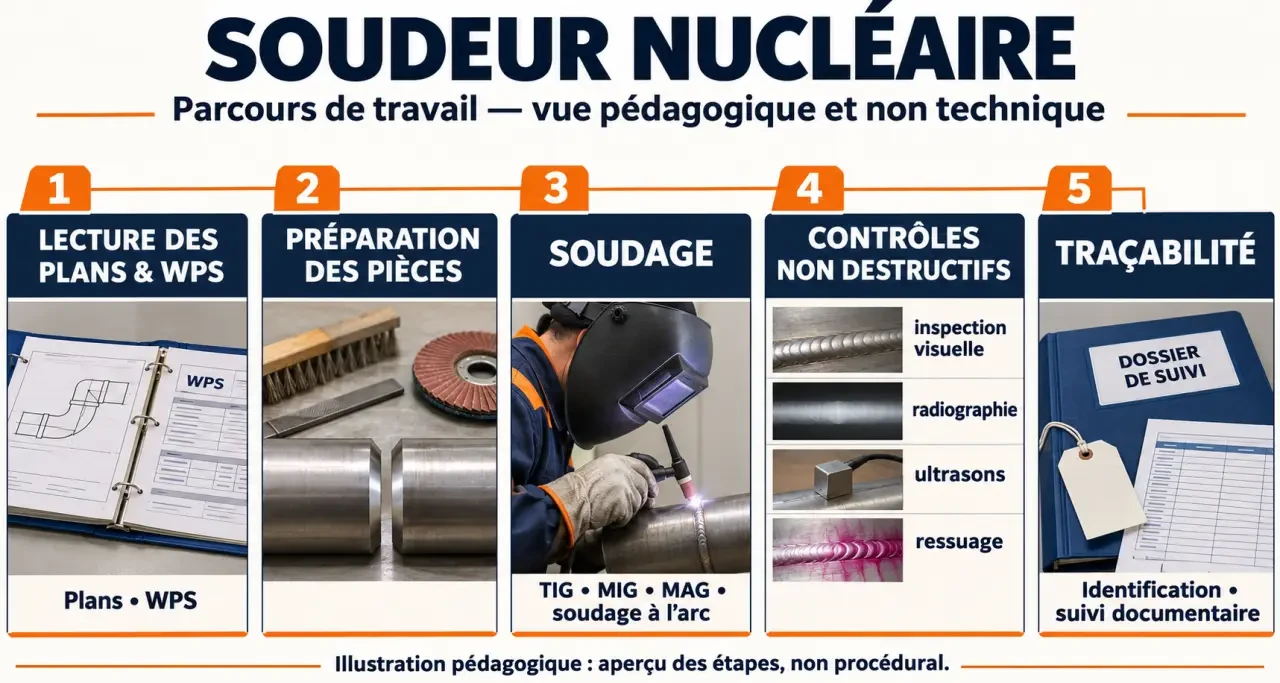
Avant de souder, le professionnel interprète les plans et les spécifications techniques. Il vérifie les matériaux, prépare les surfaces, ajuste les pièces et contrôle son équipement. IS Groupe mentionne notamment la WPS, pour Welding Procedure Specification, c’est-à-dire la spécification de procédure de soudage : elle encadre les conditions de réalisation de l’assemblage.
Cette préparation demande de la méthode. Une pièce mal ajustée ou une consigne mal comprise ne se corrige pas simplement par davantage de dextérité pendant le soudage. Savoir signaler une incohérence avant d’exécuter l’opération fait donc partie du professionnalisme attendu.
Employer le procédé prévu pour l’assemblage
Les procédés cités pour ce métier comprennent le TIG, le MIG, le MAG et le soudage à l’arc. Ces appellations ne désignent pas toutes des familles totalement séparées : TIG, MIG et MAG utilisent eux aussi un arc électrique. Le procédé à employer est défini par les exigences de l’opération, et non choisi librement par le soudeur.
IS Groupe évoque différents types d’acier et des métaux spéciaux. Leur mise en œuvre exige de connaître le comportement du matériau et de respecter les paramètres prévus. Maîtriser un procédé sur une configuration ne signifie pas être automatiquement qualifié pour tous les assemblages.
Qualité et traçabilité : une soudure doit pouvoir être vérifiée
Dans le nucléaire, l’aspect visible du cordon ne suffit pas à établir sa conformité. Le soudeur réalise un autocontrôle et travaille avec les équipes chargées des inspections. La réalisation et la validation de la soudure sont des responsabilités distinctes, même si elles s’inscrivent dans une même démarche qualité.
Des contrôles complémentaires selon les exigences
L’inspection visuelle peut être complétée par des essais non destructifs, notamment la radiographie, les ultrasons ou le ressuage. Ces méthodes permettent de rechercher des défauts sans détruire la pièce. Elles ne sont pas interchangeables : leur choix dépend de l’assemblage et des prescriptions applicables. Leur mise en œuvre relève de personnels disposant des compétences requises.
Une anomalie ne se traite pas par une reprise improvisée. Elle doit être signalée et traitée selon les dispositions prévues, avec les vérifications nécessaires après correction.
Documenter pour retrouver l’histoire de l’assemblage
Les rapports de soudage et les documents de suivi relient l’opération réalisée à ses exigences techniques et à ses contrôles. Cette traçabilité sert lors de la réception, mais aussi pour comprendre ultérieurement une réparation ou préparer une nouvelle intervention.
Imaginez un plan de table posé sur une nappe : chaque place possède une position précise, sans laquelle les indications deviennent inutilisables. Sur un ensemble de tuyauteries, le repérage des soudures joue un rôle comparable. Un rapport impeccable, mais impossible à rattacher au bon assemblage, perd sa valeur. Vérifier la cohérence entre le repère physique, le plan et le compte rendu est donc aussi concret que vérifier son matériel.
Travailler dans le nucléaire demande aussi de savoir s’arrêter
Précision, dextérité et lecture de plans constituent le socle technique. La rigueur, l’analyse des risques et la communication sont tout aussi importantes. Un soudeur doit pouvoir expliquer une difficulté, demander une clarification et interrompre une opération lorsque les conditions prévues ne sont pas réunies.
Il faut distinguer plusieurs exigences qui se complètent :
- La sécurité au travail concerne notamment les risques liés au soudage, aux équipements et à l’environnement industriel.
- La sûreté nucléaire vise la prévention des accidents et la limitation de leurs conséquences pour l’installation et son environnement.
- La radioprotection concerne la protection contre les rayonnements ionisants lorsque l’intervention expose à ce risque.
Travailler pour la filière nucléaire ne signifie pas être systématiquement en zone contrôlée. Les conditions diffèrent entre fabrication en atelier, chantier de montage et maintenance sur installation. Les protections, autorisations et règles d’accès doivent correspondre à la situation réelle.
Avant de candidater, il est utile de vérifier la part de déplacements, les horaires, les positions de travail et les contraintes d’accès aux équipements. Ces éléments influencent fortement le quotidien et ne peuvent pas être déduits du seul intitulé « soudeur nucléaire ».
Diplôme, qualification et formation nucléaire : trois besoins différents
Il n’existe pas un parcours unique à confondre avec une autorisation universelle d’exercer. Les voies mentionnées comprennent des formations de type CAP/BEP, un bac professionnel en chaudronnerie ou dans un domaine lié au soudage, ainsi qu’un CQPM, certificat de qualification paritaire de la métallurgie.
| Élément du parcours | Ce qu’il apporte | Point à vérifier |
|---|---|---|
| Diplôme technique ou qualification professionnelle | Les bases du métier et des compétences industrielles | La place de la pratique du soudage dans le programme |
| Qualification de soudage | La reconnaissance d’une aptitude pour un domaine défini | Son adéquation avec les opérations visées et ses conditions de maintien |
| Formation spécifique au nucléaire | Les connaissances liées aux exigences du milieu d’intervention | Les formations et niveaux demandés par l’employeur |
CRIT cite les formations SCN, RP et CSQ. Ces formations ne remplacent ni l’apprentissage du geste ni les qualifications de soudage. Les exigences exactes dépendent du poste, du site et des tâches confiées ; elles doivent être confirmées avec l’employeur ou l’organisme de formation.
Pour un débutant ou une personne en reconversion, la priorité est d’acquérir une base technique solide. Pour un soudeur expérimenté, la démarche consiste plutôt à identifier les écarts entre ses acquis et le poste souhaité. Avant de financer une formation, demandez ses prérequis, les évaluations prévues et la portée précise des qualifications préparées.
Salaire et carrière : examiner le poste plutôt que l’intitulé
CRIT indique une rémunération de débutant comprise entre 25 000 et 32 000 euros bruts annuels et évoque des primes spécifiques. Cette estimation n’est accompagnée d’aucune précision sur la région, la date de référence ou les conditions détaillées de calcul. Elle constitue un repère, pas une garantie individuelle.
Pour évaluer une proposition, distinguez le salaire de base, les primes et les indemnités éventuelles. Faites préciser les conditions de déplacement et l’organisation du travail : deux montants annoncés ne sont comparables que si leur composition est claire.
Avec l’expérience, des évolutions sont possibles vers l’expertise technique, l’encadrement d’équipe, les méthodes, l’atelier ou le contrôle qualité, avec les compétences complémentaires nécessaires. L’automatisation et le soudage piloté à distance peuvent également faire évoluer les tâches vers davantage de préparation, de réglage et de suivi.
Une candidature convaincante précise les procédés maîtrisés, les qualifications détenues, les matériaux travaillés et les environnements connus. Elle montre aussi une capacité à suivre une procédure et à documenter son travail : dans ce métier, la fiabilité du professionnel se lit autant dans ses gestes que dans ses vérifications.
- Soudeur nucléaire : la précision du geste ne suffit pas, la traçabilité compte aussi - 15 novembre 2026
- Noyaux atomiques : lire Z, N et A pour comprendre leur stabilité - 14 novembre 2026
- Job ITER : offres officielles, dossier en anglais et étapes de sélection - 13 novembre 2026